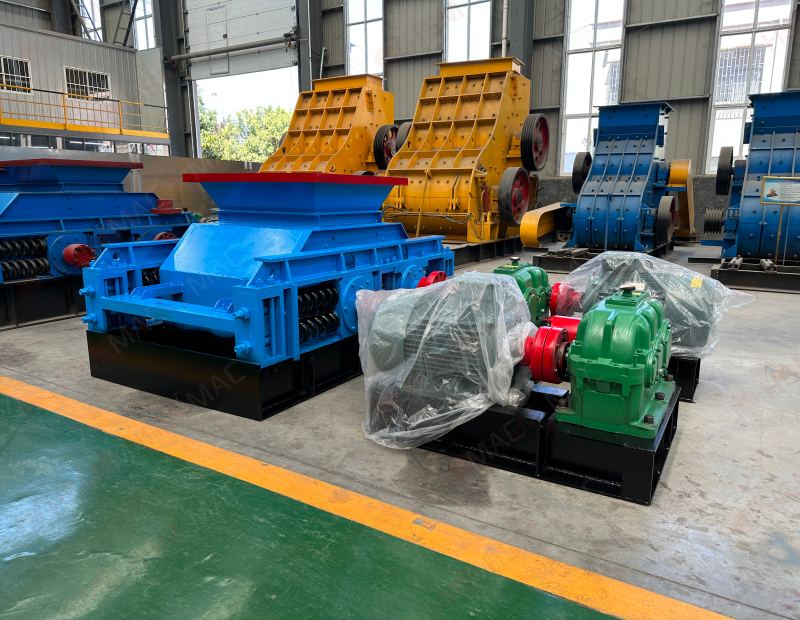
确认问题确实出在间隙上,再回答调多大。液压间隙指的是两辊之间的实际辊缝,出料粒度主要由它决定,一般规律是辊缝越小出料越细,辊缝越大出料越粗。实际操作中,可以根据目标粒径反推间隙值,但不必追求理论上的精确对应,因为物料硬度、含水率和给料量都会影响最终粒度。比较稳妥的做法是在目标粒径基础上留出一定余量,先按略小的间隙试调,再通过取样筛分逐步放大,找到与目标粒度匹配的稳定值。
调隙前必须停机泄压,等液压系统压力卸掉、辊子完全静止后再动手。把辊面、料口和两侧调节机构清理干净,避免积料影响测量和调节手感。确认液压系统压力处于正常范围,压力偏低时调节容易失真。准备好塞尺或专用测量工具,佩戴好防护用品,并安排专人在操作侧观察,避免误启动。正式调节时,先比赛直播松开两侧的锁紧机构,再通过液压缸或调节螺杆改变辊缝。关键是两侧同步微调,一次调幅不要太大,单侧先动会让辊子偏斜,反而加剧粒度波动和设备磨损。每调一次都要用塞尺在辊子两端分别测量,确认两侧间隙一致,再继续下一步。间隙到位后重新锁紧,锁紧后复测一遍,因为锁紧过程可能带轻微位移。
调完不能直接投料生产。先空载试机,观察辊子转动是否平稳、有无异常声响;再带料试机,取样筛分确认粒度是否落在目标范围内,同时留意电流、液压压力和出料量的变化。如果粒度仍偏粗或偏细,做二次微调,每次只动很小幅度,调一次测一次。几个常见错误要避开:只调一侧,导致辊子受力不DOTA2比分均;带压作业,存在安全隐患;一次调幅过大,把间隙调过头后又反复回调;调完不锁紧或不复测。日常还应定期检查液压密封和辊面磨损情况,并建立调隙记录,把每次的间隙值、对应粒度和运行表现记下来,下次调整就有据可依。粒度稳定,靠的是间隙、给料和液压状态的配合,而不是单次调节。